Was ist eine Sichtprüfung in der Fertigung?
Die Sichtprüfung in der Fertigung ist der Prozess der Untersuchung eines Produkts, Bauteils oder einer Baugruppe mit dem menschlichen Auge, unterstützt durch Beleuchtungssysteme, optische Werkzeuge und Referenzmaterialien, um Mängel, Abweichungen oder Maßabweichungen zu identifizieren, die die Qualität, Funktion oder Sicherheit beeinträchtigen. Die Sichtprüfung bleibt trotz des Wachstums der Automatisierung eine der am häufigsten verwendeten Qualitätssicherungsmethoden in der Fertigung, da viele Fehlerarten am effizientesten von einem geschulten menschlichen Auge erkannt werden und komplexe oder geringvolumige Produktionsumgebungen nach wie vor menschliches Urteilsvermögen erfordern.
Die Sichtprüfung macht in den meisten Fertigungsbetrieben einen erheblichen Teil des gesamten Prüfaufwands aus.
Die Hauptgründe sind die Flexibilität des menschlichen Urteilsvermögens bei komplexen Prüfaufgaben und die Fähigkeit geschulter Prüfer, Fehlerarten zu erkennen, die keinen vorhersehbaren Mustern folgen. Gleichzeitig ist die Sichtprüfung in der Fertigung eine der variabelsten Qualitätsaktivitäten; ihre Wirksamkeit hängt direkt vom Prüfer, der Prüfumgebung, der Qualität der Prüfanweisungen und den kognitiven Anforderungen der Aufgabe ab.
Welche Arten der Sichtprüfung gibt es in der Fertigung?
Die Sichtprüfung ist keine einzelne Methode, sondern umfasst mehrere verschiedene Techniken, die für unterschiedliche Produkte, Produktionsphasen und Fehlerarten geeignet sind.
Manuelle Sichtprüfung ist die Basistechnik. Ein geschulter Prüfer untersucht ein Teil mit natürlicher oder unterstützter Sicht und vergleicht das Gesehene mit Referenzstandards, Zeichnungen oder Grenzmustern. Die manuelle Prüfung erfordert außer einer angemessenen Beleuchtung und dem Wissen des Prüfers keine Spezialausrüstung. Ihre Flexibilität macht die manuelle Prüfung geeignet für komplexe Geometrien, geringe Produktionsstückzahlen und Fehlerarten, die keinen vorhersehbaren Mustern folgen.
Visuelle Inspektion mit Hilfsmitteln erweitert die Fähigkeiten des Prüfers durch optische Hilfsmittel. Vergrößerungsspiegel, Mikroskope, Boreskope und Endoskope ermöglichen es Prüfern, Merkmale in Maßstäben, Winkeln oder an inneren Orten zu untersuchen, die das bloße Auge nicht erreichen kann. Bei Automobilgussteilen, präzisionsbearbeiteten Teilen und Elektronikbaugruppen wird die unterstützte Prüfung häufig für spezifische Merkmale eingesetzt.
Visuelle Vergleichsprüfung verwendet physische Referenzstandards, Grenzmuster, Meisterteile oder kalibrierte Fotografien, um Prüfern einen konkreten Maßstab für Annahme-/Ablehnungsentscheidungen zu geben. Die vergleichende Prüfung reduziert die Subjektivität bei Fehlerarten wie Oberflächengüte, Farbe und Textur, bei denen numerische Toleranzen nur schwer consistent angewendet werden können.
Visuelle Ferninspektion nutzt Kameras und Übertragungssysteme, Drohnen, Raupenfahrzeuge und Schwenk-Neige-Zoom-Kameras, um Orte zu inspizieren, die für menschliche Inspektoren unzugänglich oder gefährlich sind. In der Fertigung ist die visuelle Ferninspektion am häufigsten für die wiederkehrende Inspektion von Behältern, Rohren und strukturellen Komponenten.
Welche Fehlerarten erkennt die Sichtprüfung in der Fertigung?
Die Sichtprüfung ist die primäre Erkennungsmethode für eine Vielzahl von Oberflächen- und Dimensionalfehlern. Die spezifischen Fehlerarten, die relevant sind, hängen vom Herstellungsverfahren, dem Material und der Produktanwendung ab.
Oberflächenfehler: Kratzer, Schrammen, Riefen, Dellen, Grate und Werkzeugspuren, die durch Handhabung, Bearbeitung oder Montage verursacht wurden. Oberflächenfehler beeinträchtigen sowohl die optische als auch die funktionale Qualität und dienen als Ausgangspunkte für Ermüdungsbrüche und Korrosion.
Beschichtungs- und Oberflächenfehler: Abblättern, Blasenbildung, Kraterbildung, Orangenhaut, Fischaugen, Läufer und unvollständige Deckung bei Lackierung, Pulverbeschichtung, Galvanisierung oder Anodisierung. Diese beeinträchtigen die Korrosionsbeständigkeit, die Haftung und die ästhetische Qualität.
Schweiß- und Fügefehler: Porosität, Risse, Brandkerben, unvollständige Verschmelzung, Schweißspritzer und Brandlöcher in geschweißten Baugruppen. Die Sichtprüfung ist typischerweise die erste Methode zur Überprüfung der Schweißnahtqualität, ergänzt durch ztf (zündungsfreie Prüfung / zerstörungsfreie Prüfung) für Untergrundfehler.
Montagefehler: Fehlende Komponenten, falsche Ausrichtung, fehlerhafter Sitz, Fehler bei der Etikettierung und physisch vorhandene, aber falsch installierte Hardware. Montagefehler haben schwerwiegende Folgen, da sie in der Regel die Funktion und nicht das Aussehen beeinträchtigen.
Maßabweichungen: Verzug, Verdrehung, falsches Profil und offensichtlich außerhalb der Toleranz liegende Maße, die visuell oder mit einfachen Lehren erkennbar sind. Präzisere Maßabweichungen erfordern Messwerkzeuge, die über eine Sichtprüfung hinausgehen.
Wie schneidet die manuelle Sichtprüfung im Vergleich zur automatisierten Inspektion ab?
Die Entscheidung zwischen manueller und automatisierter visueller Inspektion ist eine der folgenschwersten Entscheidungen in einer Fertigungsqualitätsstrategie. Die richtige Antwort hängt von Produktionsvolumen, Defekttyp, Teilevielfalt und Durchsatzanforderungen ab.
Wo die manuelle Sichtprüfung strukturelle Vorteile bietet:
- Komplexe Geometrie Menschliche Prüfer untersuchen dreidimensionale Teile aus mehreren Blickwinkeln und Ausrichtungen und passen ihre Vorgehensweise an die jeweilige Geometrie an. Die meisten Bildverarbeitungssysteme erfordern eine kontrollierte, wiederholbare Teilepräsentation.
- Flexible Prüflogik: Erfahrene Prüfer wenden kontextbezogenes Urteilsvermögen an; ein Kratzer in einem nicht funktionalen Bereich hat andere Folgen als derselbe Kratzer in der Nähe einer Dichtfläche. Regelbasierte automatisierte Systeme können nicht so schlussfolgern.
- Geringes Volumen, hoher Mix: Die Einrichtung einer automatisierten Inspektion erfordert für jede Teilekonfiguration einen technischen Aufwand. Bei kleinen Stückzahlen oder stark variierenden Produktportfolios ist die manuelle Inspektion in der Regel kostengünstiger.
Wo die automatisierte Inspektion strukturelle Vorteile bietet:
- Lautstärke und Geschwindigkeit: Automatisierte Systeme können repetitive Inspektionsaufgaben bei entsprechender Kontrolle der Prüfbedingungen gleichmäßig mit Produktionsgeschwindigkeit ausführen. Der Durchsatz der manuellen Inspektion ist durch das menschliche Tempo begrenzt.
- Konsistenz Automatisierte Systeme wenden bei jeder Schicht für jedes Teil dieselben Kriterien an – ohne Ermüdung, Ablenkung oder schichtbedingte Schwankungen.
- 100%-Prüfung: Bei hohen Produktionsmengen ist eine manuelle Prüfung nach 100% wirtschaftlich nicht sinnvoll. Automatisierte Systeme können die Prüfung nach 100% für geeignete Anwendungen mit hohen Stückzahlen praktikabler machen.
Die effektivsten Strategien für die Fertigungsqualität setzen beides ein: automatisierte Inspektion zur hochvolumigen, inline-basierten Erkennung wiederkehrender Fehlertypen und menschliche Sichtprüfung für komplexe Baugruppen, Endaudits und Fehlertypen, die kontextbezogenes Urteilsvermögen erfordern.
Was sind die Herausforderungen der traditionellen Sichtprüfung in der Fertigung?
Trotz ihrer Flexibilität und ihres weitverbreiteten Einsatzes weist die herkömmliche Sichtprüfung gut dokumentierte Einschränkungen auf, die ihre Zuverlässigkeit als Qualitätssicherungsmethode beeinträchtigen.
Prüfervariabilität Untersuchungen zur industriellen Sichtprüfung zeigen durchgehend signifikante Unterschiede zwischen Prüfern, die dieselbe Aufgabe an denselben Teilen ausführen, sowie innerhalb einzelner Prüfer zu verschiedenen Tageszeiten, Zeitpunkten einer Schicht und körperlichen Bedingungen. Die Prüfergebnisse sind teilweise eine Funktion davon, wer die Prüfung durchführt, was ein fundamentales Zuverlässigkeitsproblem darstellt.
Kognitive Erschöpfung Die Sichtprüfung von repetitiver Produktionsleistung ist kognitiv anspruchsvoll, insbesondere bei subtilen oder seltenen Fehlern. Die Erkennungsgenauigkeit der Prüfer nimmt über längere Prüfzeiträume messbar ab, ein Befund, der besonders für Mehrschichtbetrieb von Bedeutung ist.
Schlechte oder unbeständige Beleuchtung: Beleuchtung ist die am meisten unterschätzte Variable bei der visuellen Inspektionsleistung. Derselbe Defekt kann bei schrägem Lichteinfall deutlich sichtbar und bei direktem Frontallicht unsichtbar sein. Ohne eine kontrollierte, standardisierte Beleuchtung an jedem Prüfplatz fallen die Ergebnisse unvorhersehbar unterschiedlich aus.
Unzureichende Inspektionsanleitung: Viele Fertigungsbetriebe verlassen sich bei der Sichtprüfung immer noch auf papierbasierte Zeichnungen, schriftliche Checklisten oder mündliche Anweisungen. Die Interpretationslücke zwischen einer Vorgabe und dem, was ein Prüfer tatsächlich kontrolliert, ist eine anhaltende Ursache für übersehene Mängel und Fehlfreigaben.
Keine Echtzeitdaten: Die traditionelle manuelle Inspektion liefert Ergebnisse erst nach Erfassung, Transkription und Berichterstattung, was zu einer Verzögerung von Stunden oder Tagen führt. Qualitätsprobleme, die in der Frühschicht festgestellt werden, erreichen das Qualitätsmanagement möglicherweise erst am nächsten Tag, wodurch die Produktion von Mängeln fortgesetzt werden kann, während sich Korrekturmaßnahmen verzögern.
Wie verbessert Augmented Reality die Sichtprüfung in der Fertigung?
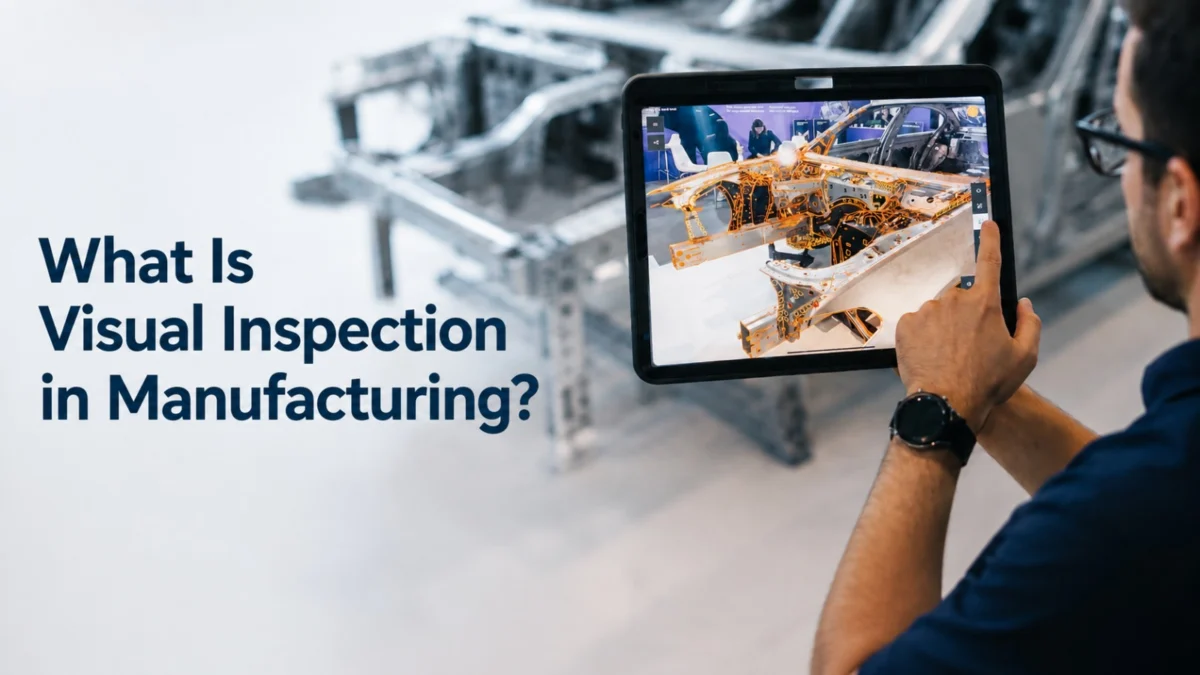
Die visuelle Inspektion mit Augmented Reality kombiniert digitale Prüfinformationen mit dem physischen zu prüfenden Bauteil. Durch das direkte Einblenden von CAD-Daten, visuellen Referenzen und Prüf Punkten auf das reale Bauteil kann die visuelle Inspektions im Fertigungs prozess strukturierter, anschaulicher und nachvollziehbarer gestaltet werden.
Standardisierte Ausführung AR-Inspektionsplattformen liefern Schritt-für-Schritt-Anleitungen im Sichtfeld des Prüfers, die über das physische Bauteil gelegt werden. Jeder Prüfer folgt derselben Sequenz, prüft dieselben Merkmale und bewertet anhand derselben Kriterien. Dies kann dazu beitragen, die Interpretationsvariabilität zwischen Bedienern zu verringern, indem für jede Prüfung dieselbe visuelle Anleitung und Prüfsequenz bereitgestellt wird.
Räumlicher Kontext: AR-Overlays platzieren Inspektionsanweisungen direkt auf dem zu inspizierenden Merkmal und nicht auf einem separaten Bildschirm oder Dokument. Beispielsweise kann ein Prüfer, der eine Baugruppe überprüft, die nominale CAD-Geometrie direkt über der physischen Komponente einsehen, was es einfacher macht, fehlende, zusätzliche oder falsch ausgerichtete Merkmale zu identifizieren.
Fehler-Visualisierung AR-Plattformen können Referenzbilder bekannter Fehlertypen in der Nähe des Prüfbereichs anzeigen und Inspektoren so einen unmittelbaren visuellen Vergleich zwischen dem Gesehenen und dem, was einen Ausschuss darstellt, ermöglichen. Dies ist besonders wertvoll bei subtilen oder subjektiven Fehlern, bei denen mündliche Beschreibungen nicht ausreichen.
Digitale Ergebniserfassung AR-gestützte Inspektionen können Befunde, Fotos, Anmerkungen und Prüfergebnisse direkt während der Überprüfung erfassen. Dadurch entsteht ein nachvollziehbarer digitaler Prüfbericht, der überprüft, ausgewertet und mit relevanten Teams geteilt werden kann.
Innerhalb der SuPAR-Suite, SuPAR App nutzt Inspektionsvorlagen, die aus CAD-Daten erstellt wurden, um Bediener durch AR-basierte Sichtprüfungen zu führen, während SuPAR AI wendet Deep Learning an, um ausgewählte repetitive Inspektionsaufgaben wie die Überprüfung von Löchern, Punktschweißungen und Bolzen zu automatisieren.
Häufig gestellte Fragen
Welche Mängel kann eine Sichtprüfung in der Fertigung erkennen?
Die Sichtprüfung erkennt Oberflächenfehler (Kratzer, Dellen, Grate, Oberflächenbeschädigungen); Beschichtungsfehler (Abblättern, Blasenbildung, Läufer, unvollständige Deckkraft); Schweißfehler, die an der Oberfläche sichtbar sind (Porosität, Risse, Spritzer); Montagefehler (fehlende Bauteile, falsche Ausrichtung, Fehler beim Sitz von Befestigungselementen) sowie Maßabweichungen, die groß genug sind, um visuell oder mit einfachen Lehren erkannt zu werden. Untergrundfehler, interne Risse, Hohlräume und Einschlüsse erfordern ZfP-Verfahren wie Ultraschall, Röntgen oder CT-Scans und können nicht allein durch eine Sichtprüfung erkannt werden.
Wie genau ist die manuelle Sichtprüfung in der Fertigung?
Die manuelle Sichtprüfung kann zwischen verschiedenen Prüfern und bei wiederholten Prüfaufgaben variieren, insbesondere wenn die Verfahren stark von der individuellen Interpretation abhängen. Diese Zahlen spiegeln grundlegende Eigenschaften der menschlichen visuellen Wahrnehmung unter Produktionsbedingungen wider und sind kein Versagen einzelner Prüfer. Sie sprechen dafür, menschliche Prüfer durch strukturierte Anweisungen, kontrollierte Beleuchtung und KI-gestützte Erkennung für kritische Qualitätsmerkmale zu unterstützen.
Wann sollten Hersteller eine automatisierte optische Inspektion in Betracht ziehen?
Die eindeutigsten Indikatoren für die Bewertung einer automatisierten Sichtprüfung sind: anhaltend hohe Fehlerdurchsatzraten trotz erfahrener Prüfteams; Produktionsmengen, die eine manuelle 100%-Prüfung wirtschaftlich unrentabel machen; dokumentierte Schwankungen der Ausschussraten von Schicht zu Schicht oder von Prüfer zu Prüfer; hohe Personalkosten für Prüfer im Verhältnis zum Bauteilwert; sowie Fehlerarten, bei denen die Erkennungsgenauigkeit des Menschen von Natur aus begrenzt ist. Die Entscheidung ist selten eindeutig: Die meisten Betriebe, die auf Automatisierung umstellen, behalten die manuelle Prüfung für komplexe Baugruppen, die Endkontrolle und Fehlerarten bei, bei denen eine kontextbezogene Beurteilung nach wie vor unerlässlich ist.
Welche Rolle spielt die Beleuchtung bei der visuellen Inspektion in der Fertigung?
Beleuchtung ist die kritischste und am häufigsten unterschätzte Variable bei der visuellen Inspektionsleistung. Derselbe Oberflächenfehler kann bei streifender (flacher) Beleuchtung deutlich sichtbar, bei direktem Frontallicht unsichtbar und bei diffusem Umgebungslicht uneindeutig sein. Eine effektive visuelle Inspektion erfordert eine Beleuchtung, die speziell auf die zu inspizierenden Fehlerarten und Oberflächengüten abgestimmt ist, mit kontrolliertem Einfallswinkel, Intensität und Farbtemperatur, die an jeder Inspektionsstation auf die Erkennungsaufgabe abgestimmt sind.
Wie reduziert die visuelle AR-Prüfung Inspektorenfehler?
Die visuelle AR-Prüfung kann dazu beitragen, Prüffehler zu reduzieren, indem sie standardisierte visuelle Anweisungen bereitstellt, Prüfinformationen direkt auf dem zu prüfenden Merkmal platziert und die Notwendigkeit verringert, separate 2D-Zeichnungen oder schriftliche Anweisungen wiederholt zu interpretieren. Strukturierte Prüfpunkte können Bedienern zudem helfen, bei wiederholten Prüfungen stets dieselbe Prüfsequenz einzuhalten.