Schweißqualitätsprüfung: Methoden und bewährte Verfahren
Die Schweißnahtqualitätsprüfung ist der Prozess zur Überprüfung, ob Schweißnähte und -baugruppen die definierten Qualitätsanforderungen erfüllen. Je nach Anwendung und geltenden Normen kann die Prüfung die Schweißnahtgeometrie, den Oberflächenzustand, die Integrität der Verbindung sowie das Vorhandensein und die Position einzelner Schweißpunkte umfassen.
Schweißen wird im Automobilbau, in der Schwerindustrie, im Transportwesen, in der Luft- und Raumfahrt sowie im Stahl- und Anlagenbau eingesetzt. In all diesen Sektoren wirkt sich die Schweißnahtqualität direkt auf die Produktsicherheit und die strukturelle Integrität aus. Infolgedessen ist die Schweißnahtprüfung eine der folgenschwersten Inspektionsaktivitäten in der Fertigung und zugleich eine der anspruchsvollsten: Schweißnahtfehler können subtil, in ihrem Erscheinungsbild variabel und nur durch eine manuelle Inspektion allein schwer konsistent zu bewerten sein.
Was umfasst die Schweißqualitätsprüfung?
Die Schweißqualitätsprüfung umfasst die visuelle und strukturelle Bewertung fertiggestellter Schweißnähte und Schweißbaugruppen. Der Prüfungsumfang hängt von der Schweißnahtart, der geltenden Norm sowie den Sicherheits- und Leistungsanforderungen der fertigen Baugruppe ab.
Oberflächlich betrachtet prüft die Schweißqualitätsprüfung auf sichtbare Mängel: Porosität, Risse, Einbrandkerben, Spritzer, mangelnde Bindfehler und Branddurchbrüche. Bei strukturellen und sicherheitskritischen Schweißnähten befasst sich die Prüfung zudem mit dem Vorhandensein, der Position und der Anzahl einzelner Schweißpunkte, insbesondere bei Punktschweißanwendungen, die im Automobil-Rohbau üblich sind.
Bei Schweißarbeiten mit hohem Volumen führt die Anzahl der Schweißpunkte pro Baugruppe zu einem Prüfvolumen, das mit manuellen Methoden nur schwer gleichmäßig abgedeckt werden kann. Karosserie-Rohbau-Baugruppen in der Automobilindustrie können eine große Anzahl von Punktschweißpunkten enthalten, was einen erheblichen Prüfaufwand zur Folge hat. Die konsistente Überprüfung dieser Schweißpunkte erfordert eine strukturierte Kombination aus visuellen Prüfmethoden, automatisierter visueller Verifizierung und dokumentierten Prüfprotokollen.
Was sind die Arten von Schweißfehlern und wie werden sie identifiziert?
Schweißfehler lassen sich in verschiedene Kategorien einteilen, von denen jede unterschiedliche Prüfanforderungen hat:
Mit dem Auge oder AR-Overlay sichtbare Oberflächenfehler:
- Porosität: Gaseinschlüsse an der Schweißnahtoberfläche sichtbar
- Schweißspritzer: um den Schweißpunkt herum ausgestoßenes Material
- Einbrandkerbe: an der Schweißnahtkante in den Grundwerkstoff eingewaschene Rille
- Durchschweißung: übermäßige Penetration, die ein Loch erzeugt
- Risse: Brüche an oder nahe der Schweißnahtoberfläche
Präsenz- und Positionsbedingungen, die für die automatisierte Sichtprüfung geeignet sind:
- Fehlende Schweißpunkte: Erforderliche Schweißnähte wurden nicht ausgeführt
- Fehlplatzierte Schweißnähte: Schweißnähte vorhanden, aber außerhalb der vorgegebenen Positionszone
- Falsche Schweißpunktanzahl: Es wurden zu wenige oder zu viele Schweißpunkte gesetzt.
Unterirdische Fehler, die ZfP erfordern:
- Innere Porosität und Hohlräume
- Unvollständige Bindung unter der Oberfläche
- Lamellenriss im Grundwerkstoff
Die Sichtprüfung und die automatisierte visuelle Verifikation erfassen Oberflächen- und Anwesenheitsbedingungen. Untergrundfehler erfordern zerstörungsfreie Prüfverfahren wie Ultraschallprüfung, Durchstrahlungsprüfung oder Phased-Array-Ultraschall.
Welche Prüfverfahren werden für die Schweißnahtqualitätsprüfung eingesetzt?
Die Schweißqualitätsprüfung verwendet je nach Prüfanforderung, Produktionsvolumen und geltenden Normen eine Kombination von Methoden:
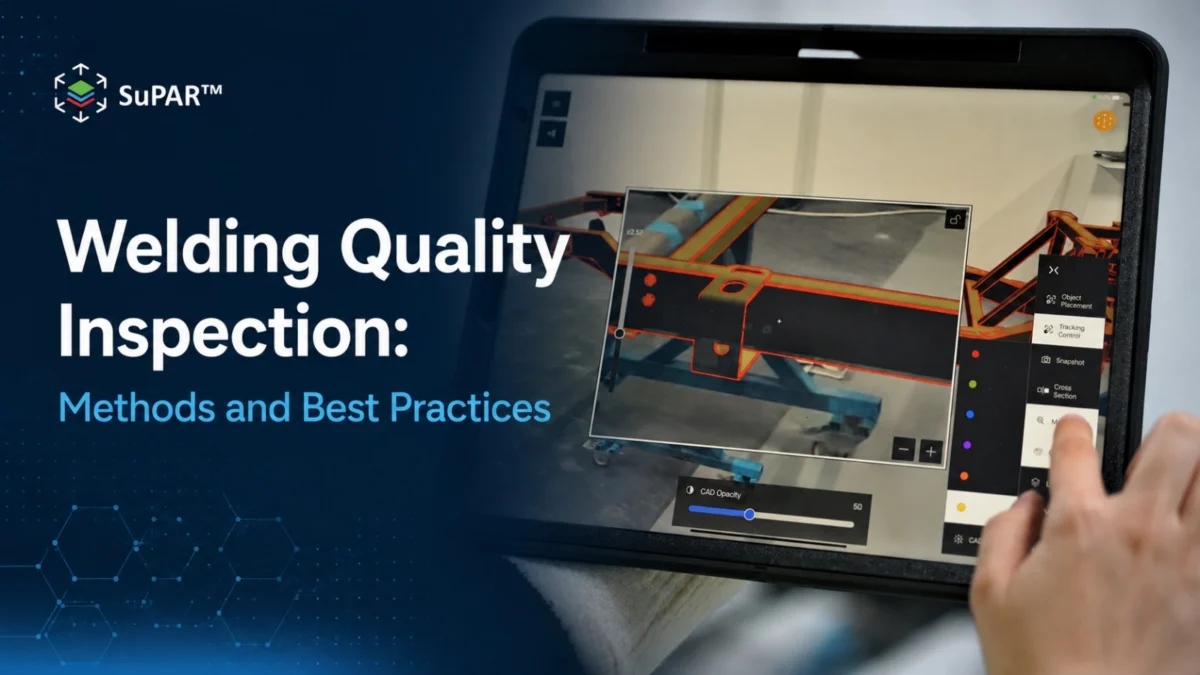
Sichtprüfung: Die am häufigsten verwendete Methode für Oberflächenfehler und Schweißnahtgeometrie. Bei komplexen Baugruppen mit vielen Schweißpunkten kann eine strukturierte AR-gestützte Sichtprüfung den Bedienern helfen, einer konsistenten Reihenfolge zu folgen und jeden Schweißpunkt mit einer CAD-definierten Referenz abzugleichen. SuPAR App Dies wird dadurch unterstützt, dass Prüfpunkte und visuelle Führungen direkt auf die physische Baugruppe projiziert werden. Dies hilft dem Bedienpersonal, das Vorhandensein von Schweißnähten, die erwartete Platzierung und andere definierte Prüfbedingungen visuell mit der CAD-Referenz abzugleichen.
Automatische Sichtprüfung Kamerabasierte Systeme, die KI oder regelbasierte Bildverarbeitung nutzen, um das Vorhandensein, die Position und den Oberflächenzustand von Schweißnähten zu überprüfen. Die automatisierte Inspektion ist besonders wertvoll bei Anwendungen mit hohen Stückzahlen im Punktschweißen, bei denen die manuelle Prüfung jedes Schweißpunkts ressourcenintensiv ist.
Zerstörungsfreie Prüfung (ZfP): Ultraschallprüfung ist die gängigste ZfP-Methode für die Schweißnahtqualität, insbesondere zur Überprüfung der Verbindungsintegrität bei strukturellen und sicherheitskritischen Schweißnähten. Die Durchstrahlungsprüfung (Röntgen) und Phased-Array-Ultraschall werden eingesetzt, wenn eine detailliertere Unterbodenanalyse erforderlich ist.
Destruktive Prüfung: Wird für die Prozessvalidierung und periodische Qualitätsprüfungen anstelle der routinemäßigen Produktionsinspektion verwendet. Schälprüfungen, Querschliffanalysen und Zugversuche überprüfen die Schweißnahtfestigkeit und die Verbindungsgüte zur Prozessqualifizierung.
Was macht die Prüfung von Punktschweißungen in der Großserienfertigung so anspruchsvoll?
Die Punktschweißprüfung in der Massenproduktion stellt spezifische Herausforderungen dar, die sie von anderen Schweißqualitätsanwendungen unterscheiden.
Die Anzahl der Schweißpunkte pro Baugruppe ist hoch: Karosserie-Rohbau-Baugruppen im Automobilbereich enthalten typischerweise eine große Anzahl einzelner Punktschweißnähte, von denen jede vorhanden, korrekt positioniert und frei von sichtbaren Mängeln sein muss. Die manuelle Inspektion jedes einzelnen Punkts im Takt der Großserienfertigung ist ressourcenintensiv und unterliegt der Variabilität der Prüfer.
Punktschweißfehler können zudem subtil sein. Eine fehlende Schweißung ist aus der Distanz möglicherweise nicht sofort offensichtlich. Eine vorhandene, aber leicht außerhalb der vorgegebenen Positionszone liegende Schweißung lässt sich ohne CAD-Referenz nur schwer beurteilen. Diese Merkmale machen die Inspektion von Punktschweißungen zu einem starken Kandidaten für die automatisierte Sichtprüfung.
SuPAR AI enthält ein dediziertes Punktverschweißungs-Verifizierungsmodul, das Deep Learning anwendet, um die visuelle Überprüfung von fehlenden, zusätzlichen oder sichtbar falsch ausgerichteten Punktschweißungen innerhalb definierter Inspektionsbereiche zu unterstützen. Die Leistung hängt von den Trainingsdaten, den Aufnahmebedingungen und den Produktionsschwankungen ab. Das Modul arbeitet im Rahmen des umfassenderen SuPAR-Inspektions-Workflows, zusammen mit AR-geführten Bedienerprüfungen für die Schweißpunkte und Merkmale, die eine menschliche Beurteilung erfordern.
Wie unterstützen Künstliche Intelligenz und Computer Vision die Qualitätsprüfung beim Schweißen?
KI und Computer Vision können die automatisierte visuelle Überprüfung spezifischer, klar definierter Schweißnahtprüfziele in Produktionsumgebungen unterstützen. Der Ansatz funktioniert, indem ein Modell für maschinelles Lernen mit beschrifteten Bildern trainiert wird, die konforme und nicht konforme Prüfbedingungen darstellen, und dieses Modell dann während des Prüfprozesses auf neue Produktionsbilder angewendet wird.
Für die Schweißqualitätsprüfung eignet sich die automatisierte optische Verifikation besonders für:
- Überprüfung des Vorhandenseins von Schweißpunkten in einer definierten Prüfzone
- Identifizierung fehlender Schweißnähte in Montageabläufen
- Visuelle Überprüfung, ob Schweißpunkte innerhalb des erwarteten Prüfbereichs relativ zur definierten Referenz liegen
- Unterstützung der visuellen Bewertung definierter Prüfbedingungen an einzelnen Schweißpositionen
Die Zuverlässigkeit der KI-gestützten Schweißnahtprüfung hängt von der Bildgebungskonfiguration, der Beleuchtungskonstanz und dem Grad ab, zu dem das Prüfobjekt in den Trainingsdaten vertreten ist. Die automatisierte Sichtprüfung arbeitet parallel zu, und nicht anstelle von, strukturellen ZfP-Verfahren für die Integrität unterirdischer Schweißnähte.
Wie wählt man das richtige Schweißnahtqualitäts-Inspektionssystem aus?
Die Auswahl eines Ansatzes für die Schweißnahtqualitätsprüfung erfordert die Abstimmung der Methode auf die spezifischen Prüfanforderungen. Zu den wichtigsten Überlegungen gehören:
Was überprüft werden muss: Oberflächen- und Sichtbedingungen, Vorhandensein und Position von Schweißpunkten oder die strukturelle Integrität unter der Oberfläche. Jede Kategorie erfordert unterschiedliche Methoden.
Produktionsvolumen und -takt: Hochvolumige Punktschweißvorgänge profitieren von einer automatisierten visuellen Verifikation für definierte Ziele. Geringere Stückzahlen oder komplexere Baugruppen sind möglicherweise besser mit einer strukturierten, AR-gestützten Sichtprüfung bedient.
Anwendbare Normen: Schweißqualitätsnormen wie ISO 5817, AWS D1.1 und Automobilnormen definieren erforderliche Prüfverfahren und Abnahmekriterien. Das Prüfsystem muss die Einhaltung dieser Anforderungen unterstützen.
Integrationsanforderungen: Etwaige erforderliche Anbindungen an bestehende Produktions- oder Qualitätssysteme sollten entsprechend der spezifischen Implementierungsumgebung evaluiert werden, ebenso wie die Kompatibilität mit dem übergeordneten Qualitätsmanagement-Workflow.
Verfügbarkeit von CAD-Daten: Prüfsysteme, die CAD-Daten als geometrische Referenz nutzen, wie etwa die SuPAR-Suite, erfordern, dass CAD-Modelle der Schweißbaugruppe verfügbar und für die Prüfzwecke strukturiert sind.
Welche Rolle spielen AR und KI in der Zukunft der Schweißqualitätsprüfung?
Erweiterte Realität und KI eignen sich gut, um die spezifischen Herausforderungen der Schweißnahtprüfung zu bewältigen: hohe Prüfvolumina, subtile Defekte und die Notwendigkeit strukturierter, nachvollziehbarer Aufzeichnungen.
Die AR-Inspektion löst das Problem der strukturellen Führung. Durch die Einblendung von CAD-Geometrie und definierten Schweißpunktpositionen direkt auf die physische Baugruppe hilft die AR-gestützte Inspektion dem Bediener, eine konsistente Reihenfolge einzuhalten und jeden Schweißpunkt mit einer visuellen Referenz abzugleichen. Dies ist besonders wertvoll für komplexe Baugruppen mit vielen Schweißpunkten, die über große Oberflächen verteilt sind.
SuPAR App unterstützt diesen Arbeitsablauf unter Verwendung von Inspektionsvorlagen, die aus CAD-Daten erstellt wurden SuPAR Composer Bedienner bei der Schweißpunktprüfung in der Fertigung anleiten. SuPAR AI Dies ergänzt dies durch eine automatisierte visuelle Überprüfung von Punktschweißungen und Bolzen für definierte Prüfziele im Rahmen der Möglichkeiten seines aktuellen Moduls.
Gemeinsam unterstützen AR und KI einen Arbeitsablauf zur Schweißnahtqualitätsprüfung, bei dem sich strukturierte, vom Bediener geführte Inspektionen und gezielte automatisierte Sichtprüfungen ergänzen.
Häufig gestellte Fragen
Was sind die häufigsten Mängel bei der Schweißnahtqualitätsprüfung?
Zu den häufigsten Mängeln bei der Schweißqualitätsprüfung gehören Porosität (Gashohlräume an oder unter der Oberfläche), Spritzer (ausgestoßenes Material um die Schweißnaht herum), Einbrandkerben (Erosion entlang der Schweißnahtkante), mangelnde Fusion, Durchschweißungen und Risse. Bei Punktschweißanwendungen sind zudem fehlende Schweißpunkte und versetzte Schweißnähte wichtige Kategorien. Oberflächenfehler können durch Sichtprüfung oder automatisierte Inspektion identifiziert werden; Untergrundfehler erfordern zerstörungsfreie Prüfverfahren wie die Ultraschallprüfung.
Ist eine Sichtprüfung für die Qualitätsprüfung von Punktschweißungen ausreichend?
Die Sichtprüfung kann oberflächliche Fehler erkennen und das Vorhandensein von Schweißnähten an zugänglichen Stellen überprüfen. Sie reicht im Allgemeinen nicht aus, um die Integrität von Schweißverbindungen unter der Oberfläche zu überprüfen, wo unvollständige Verschmelzungen oder innere Hohlräume vorhanden sein können. Für strukturelle und sicherheitskritische Punktschweißungen ist eine Kombination aus Sichtprüfung auf Vorhandensein und Position sowie regelmäßiger ZfP (zwingende zerstörungsfreie Prüfung) für die Verbindungsintegrität der umfassendere Ansatz. Die automatisierte visuelle Verifikation kann die Sichtprüfung bei der Überprüfung des Vorhandenseins von Punktschweißungen in großen Stückzahlen unterstützen.
Wie schneidet die automatisierte Schweißnahtqualitätsprüfung im Vergleich zu zfP-Verfahren ab?
Automatisierte Sichtprüfung und ZfP (zerstörungsfreie Prüfung) adressieren unterschiedliche Kategorien und sollten eher als ergänzende denn als konkurrierende Methoden betrachtet werden. Die automatisierte Sichtprüfung, einschließlich KI-gestützter Systeme, identifiziert Oberflächenbedingungen und überprüft das Vorhandensein und die Position von Schweißnähten. ZfP-Methoden wie die Ultraschallprüfung identifizieren unteroktavale beziehungsweise subsurface Defekte einschließlich interner Hohlräume, unvollständiger Verschmelzung und struktureller Diskontinuitäten. Beide sind in sicherheitskritischen Schweißanwendungen typischerweise erforderlich.
Kann KI die automatisierte Überprüfung von fehlenden oder fehlerhaft ausgerichteten Schweißnähten unterstützen?
KI-gestützte Inspektionssysteme können die automatisierte visuelle Überprüfung fehlender oder sichtbar fehlerhaft ausgerichteter Schweißnähte in definierten Prüfbereichen unter validierten Aufnahmebedingungen unterstützen. SuPAR AI umfasst ein Modul zur Überprüfung von Punktschweißungen, das Deep Learning auf diese definierte visuelle Inspektionsaufgabe anwendet. Die Leistung hängt von der Qualität der Trainingsdaten, der Beleuchtungskonstanz und den Produktionsschwankungen ab. Signifikante Änderungen bei der Teilepräsentation oder den Aufnahmebedingungen können eine Revalidierung des Modells erforderlich machen.
Welche Normen regeln die Prüfung der Schweißqualität in der Automobilindustrie?
Die Qualitätsprüfung beim Automobilschweißen unterliegt einer Kombination aus internationalen und branchenspezifischen Standards. Die ISO 5817 definiert Bewertungsgruppen für Unvollkommenheiten an Schmelzschweißverbindungen. Für Anwendungen im Automobil-Rohbau legen OEM-spezifische Normen und IATF 16949-Anforderungen typischerweise die Prüfhäufigkeit, die Annahmekriterien und die Dokumentationsanforderungen fest. Standards für das Punktschweißen, einschließlich der ISO 14373, befassen sich mit Prozess- und Qualitätsanforderungen beim Widerstandsschweißen. Die anwendbaren Standards sollten mit dem jeweiligen Kunden oder der Zertifizierungsstelle abgestimmt werden.