Was ist eine automatisierte Sichtprüfung?
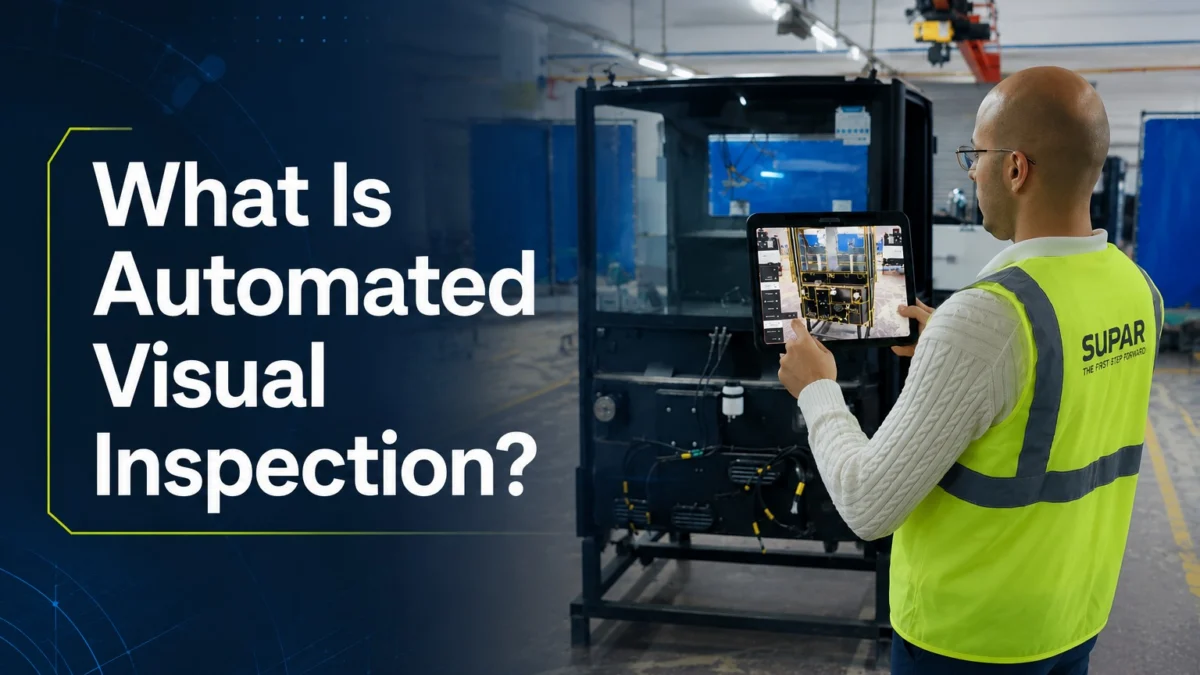
Die automatisierte Sichtprüfung nutzt Kameras, Bildverarbeitung und zunehmend KI, um hergestellte Produkte auf sichtbare Fehler und Abweichungen zu prüfen, bei geringerer Abhängigkeit von kontinuierlicher menschlicher Erkennung. Je nach Anwendung und Systemkonfiguration kann die automatisierte Prüfung eine hoch schnelle und volumenreiche Qualitätskontrolle mit konsistenten Erkennungskriterien unterstützen.
Die Technologie zur automatisierten optischen Inspektion ist in der Fertigung seit Jahrzehnten im Einsatz, aber ihre Leistungsfähigkeit und Zugänglichkeit haben sich grundlegend verändert.
Maschinelle Bildverarbeitungssysteme der ersten Generation waren starr, teuer und erforderten speziellen Ingenieuraufwand für die Konfiguration und Wartung. Die heutigen KI-gestützten Plattformen sind deutlich flexibler, schneller zu implementieren und in der Lage, Fehlerarten zu erkennen, die frühere regelbasierte Systeme nicht zuverlässig bewältigen konnten.
Das Verständnis der Funktionsweise der automatisierten visuellen Inspektion sowie ihrer echten Vorteile und Grenzen wird für Qualitätsverantwortliche, die gleichzeitig mit Druck bei Arbeitskosten, Produktionsvolumina und Fehlertoleranzen konfrontiert sind, zunehmend wichtig.
Wie funktioniert die automatisierte Sichtprüfung?
Automatisierte visuelle Inspektionssysteme können je nach Teil, Produktionsumgebung, Inspektionsobjekt und erforderlichem Automatisierungsgrad unterschiedliche Architekturen verwenden. Ein typischer Inline-Arbeitsablauf kann die folgenden Phasen umfassen:
Bildaufnahme: Eine oder mehrere Kameras, Flächen- oder Zeilenkameras oder Spezialsensoren nehmen Bilder der dem Inspektionssystem zugeführten Teile auf, während diese die Inspektionsstation passieren. Das Lichtdesign ist von entscheidender Bedeutung: Die Beleuchtungskonfiguration (Intensität, Winkel, Wellenlänge, Diffusion) bestimmt, welche Defekte im Bild erscheinen und welche nicht. Ein System, das für die Erkennung von Oberflächenkratzern optimiert ist, erfordert eine andere Beleuchtung als eines, das für Beschichtungsfehler oder Maßabweichungen ausgelegt ist.
Vorverarbeitung Rohbilder werden normalisiert und hinsichtlich Variationen von Belichtung, Kontrast und geometrischer Verzerrung korrigiert, um die Konsistenz nachfolgender Analysen zu verbessern. In Produktionsumgebungen müssen geringfügige Abweichungen bei der Teilepositionierung, der Bandgeschwindigkeit und dem Umgebungslicht ausgeglichen werden, bevor eine Fehleranalyse zuverlässig sein kann.
Analyse und Fehlererkennung: Das verarbeitete Bild wird anhand des Inspektionsmodells analysiert. In regelbasierten Systemen suchen Algorithmen an definierten Positionen nach spezifischen Bildmerkmalen, Kanten, Gradienten und Intensitätsschwellenwerten. In KI-basierten Systemen bewertet ein trainiertes neuronales Netz das Bild anhand von Mustern, die aus markierten Beispielen von Gut- und Schlechtteilen gelernt wurden, und erkennt Defekte ohne explizite Regelprogrammierung.
Annehmen/Ablehnen-Klassifizierung Das System klassifiziert jedes Teil als konform, nicht konform oder als eine manuelle Überprüfung erfordernd. In vollautomatischen In-Line-Systemen kann ein nicht konformes Ergebnis Aktionen wie das Markieren des Teils zur Überprüfung, das Stoppen eines Prozesses oder die Kommunikation mit nachgeschalteter Automatisierung auslösen. Die genaue Reaktion hängt von der Systemarchitektur ab.
Datenaufzeichnung: Das Bild, das Analyseergebnis und die Klassifizierungsentscheidung werden für jedes Teil aufgezeichnet, wodurch ein vollständiger, rückverfolgbarer Prüfbericht mit Bildnachweis für jeden identifizierten Defekt entsteht.
Welche Arten von automatischen Sichtprüfungssystemen gibt es?
Die automatisierte optische Inspektion umfasst mehrere verschiedene Systemarchitekturen, die für unterschiedliche Fertigungsumgebungen und Prüfanforderungen geeignet sind.
2D-Bildverarbeitungssysteme sind am weitesten verbreitet. Flächenkameras oder Zeilenkameras erfassen flache Bilder und analysieren diese auf Defekte, Abmessungen und das Vorhandensein von Merkmalen. Sie eignen sich gut für die Oberflächeninspektion von flachen oder leicht gewölbten Teilen, die Etiketten- und Druckprüfung, Farb- und Aussehensprüfungen sowie die dimensionale 2D-Prüfung. Die Einschränkung besteht darin, dass 2D-Systeme nur das sehen, was die Kamera erfasst; Hintersteckungen, interne Merkmale und komplexe 3D-Geometrien sind unzugänglich.
3D-Sichtsysteme nutzen Sie strukturierte Lichtprojektion, Lasertriangulation oder Stereobildgebung, um dreidimensionale Oberflächendaten anstelle von flachen Bildern zu erfassen. Dies ermöglicht die Inspektion komplexer Geometrien, Höhenmessungen und die Erkennung von Verformungen oder Verzerrungen, die 2D-Systeme nicht zuverlässig erkennen können. 3D-Systeme erfordern einen komplexeren Aufbau und größere Rechenressourcen, aber für Anwendungen, bei denen die Oberflächentopographie von entscheidender Bedeutung ist, bieten sie Inspektionsmöglichkeiten, die 2D-Systeme nicht erreichen können.
KI-gestützte Inspektionssysteme, die auch als Deep-Learning-Inspektionssysteme bezeichnet werden, verwenden künstliche neuronale Netze (CNNs), die anhand von beschrifteten Bilddatensätzen trainiert wurden. Im Gegensatz zu regelbasierten Systemen erfordert die KI-gestützte Inspektion keine explizite Programmierung darüber, wie ein Defekt aussieht; Muster werden aus Trainingsdaten gelernt. Dies macht KI-Systeme wesentlich leistungsfähiger für komplexe, variable Defekttypen, bei denen regelbasierte Ansätze übermäßige Fehlalarme erzeugen oder Randfälle übersehen.
Inline- vs. Offline-Systeme: Inline-Systeme prüfen Teile, während diese sich durch die Produktion bewegen, und liefern sofortige Rückmeldung, ohne dass Teile aus dem Produktionsstrom entnommen werden müssen. Off-line-Systeme prüfen an einer speziellen Station außerhalb des Produktionsflusses, was kontrollierbarere Prüfbedingungen auf Kosten des Durchsatzes ermöglicht.
Hybride Mensch-Maschine-Systeme Kombinieren Sie automatisierte Inspektion mit menschlicher Überwachung. Die Maschine prüft jedes Teil mit Produktionsgeschwindigkeit; menschliche Prüfer begutachten Grenzfälle, verifizieren Alarme und inspizieren Fehlerarten, bei denen das automatisierte System eine geringere Zuverlässigkeit aufweist.
SuPAR AI wendet Deep Learning auf die automatisierte visuelle Qualitätskontrolle an, mit speziellen Funktionen zur Locherkennung, Schweißpunktprüfung, Bolzeninspektion, Positionserkennung und Abwesenheitsprüfung in Fertigungsumgebungen.
Wie verbessern KI und Deep Learning die automatisierte optische Inspektion?
Die traditionelle Inspektion mittels maschinellem Sehen basiert auf regelbasierten Algorithmen: Ingenieure definieren explizit, wie ein Defekt hinsichtlich Bildmerkmalen, Größe, Form und Kontrast aussieht, und das System sucht nach diesen Merkmalen. Dieser Ansatz funktioniert gut bei Defekten, die konsistent, klar definiert und visuell deutlich von Gutteilen zu unterscheiden sind.
Regelbasierte Systeme können an Wirksamkeit verlieren, wenn Fehler stark variabel, visuell komplex oder schwer von normalen Oberflächenvariationen zu unterscheiden sind. Oberflächenstrukturanomalien, kosmetische Mängel, Gießereioberflächenunregelmäßigkeiten und subtile Schweißnahtunregelmäßigkeiten sind Beispiele dafür, bei denen regelbasierte Systeme entweder übermäßige Fehlalarme oder unzureichende Erkennungsraten liefern. Das Ergebnis sind Systeme, denen die Produktionsteams misstrauen.
KI-gestützte automatisierte Sichtprüfung löst dies durch Eigenschaften, die regelbasierte Systeme nicht besitzen:
Musterlernen aus Beispielen: Anstatt sich nur auf manuell programmierte Fehlerregeln zu verlassen, lernen KI-Modelle relevante visuelle Muster aus beschrifteten Trainingsdaten. Netzwerke lernen visuelle Merkmale, die auf Fehler hinweisen können, einschließlich Mustern, die durch explizite Regeln schwer zu definieren sind.
Verallgemeinerung auf neue Instanzen: Ein gut trainiertes KI-Modell kann neue Beispiele erkennen, die relevante visuelle Merkmale mit seinen Trainingsdaten teilen, obwohl die Leistung von der Datenqualität, Prozessvariation und Validierung abhängt.
Kontinuierliche Verbesserung: Neue validierte und mit Labels versehene Produktionsdaten können bei Bedarf verwendet werden, um KI-Modelle neu zu trainieren und zu verfeinern, was zur Verbesserung der Leistung oder zur Ausweitung der Erkennung auf zusätzliche Ziele beiträgt.
Unsicherheitsquantifizierung: Einige fortschrittliche KI-Inspektionssysteme können auch Konfidenzwerte nutzen, um die menschliche Überprüfung unsicherer Ergebnisse zu unterstützen.
SuPAR AI nutzt Deep-Learning-Modelle für definierte Fertigungsprüfungsziele, einschließlich Löchern, Punktschweißnähten, Bolzen, Lageprüfungen und Anwesenheitserkennung.
Welche Vorteile bietet die automatisierte Sichtprüfung für Hersteller?
Das operative und finanzielle Argument für die automatisierte Sichtprüfung basiert auf sich summierenden Vorteilen, die sich im Laufe der Zeit ansammeln.
Reduzierung entkommener Fehler Automatisierte Prüfungen können bei wiederholten Inspektionen konsistente Erkennungskriterien anwenden und so dazu beitragen, das Risiko zu verringern, dass fehlerhafte Teile in spätere Produktionsphasen gelangen oder den Kunden erreichen.
Hochvolumen-Prüfabdeckung Automatisierung kann eine umfassende Inspektion bei repetitiven Hochvolumenanwendungen praktischer machen, bei denen eine entsprechende manuelle Inspektion erheblichen Arbeitsaufwand und Zeit erfordern würde.
Echtzeit-Fehlerfeedback Inline-Systeme liefern sofortiges Feedback zu jedem Teil, sodass Produktionsteams Prozessstörungen erkennen und innerhalb desselben Produktionslaufs korrigieren können, anstatt Probleme erst bei der Endkontrolle oder durch Kundenretouren zu entdecken.
Inspektionsdaten zur Prozessverbesserung: Automatisierte Systeme erzeugen einen kontinuierlichen Datenstrom, der Fehlerart, Ort, Häufigkeit und die Korrelation mit Produktionsparametern umfasst. Die Analyse der Inspektionsdaten kann dabei helfen, wiederkehrende Fehlermuster und Korrelationen mit den Produktionsbedingungen aufzudecken, was die weitere Ursachenanalyse und Prozessverbesserung unterstützt.
Arbeitskräfteumschichtung Die Automatisierung von repetitiven Prüfaufgaben mit hohem Volumen setzt qualifizierte Arbeitskräfte für höherwertige Tätigkeiten frei: Inspektion komplexer Baugruppen, Prozessverbesserung, Lieferantenqualitätsentwicklung und Kundend Qualitätsbetreuung.
Innerhalb der SuPAR-Produktpalette, SuPAR App unterstützt die von Bedienern durchgeführte AR-gestützte Sichtprüfung, während SuPAR AI wendet Deep Learning an, um ausgewählte repetitive Prüfziele zu automatisieren. Gemeinsam unterstützen sie einen hybriden Ansatz, der menschliches Urteilsvermögen dort, wo es angebracht ist, mit automatisierter Erkennung kombiniert.
Häufig gestellte Fragen
Welche Defekte können automatische Sichtprüfungssysteme erkennen?
Automatisierte Sichtprüfung erkennt Oberflächenschäden (Kratzer, Dellen, Furchen, Lochfraß); Beschichtungsfehler (Abblättern, Blasenbildung, Läufer, unvollständige Abdeckung; in der Bildgebung erkennbare Maßabweichungen (falsche Maße, fehlende Merkmale, Verformung); Montagefehler (fehlende Komponenten, falsche Ausrichtung, Etikettenfehler); Druck- und Kennzeichnungsfehler (falscher Text, Barcode-Qualität, Datumsfehler); und mit KI-gestützten Systemen komplexe Textur- und kosmetische Anomalien, die sich einer regelbasierten Charakterisierung entziehen. Unterorale Defekte, innere Risse, Hohlräume, Einschlüsse und Funktionsfehler, die mechanische, elektrische oder chemische Tests erfordern, sind allein durch Sichtprüfung nicht erkennbar. Die genaue Erkennungsfähigkeit hängt von der Bildgebungsmethode, der Beleuchtung, dem Modell, den Trainingsdaten und dem Prüfaufbau ab. SuPAR AI bietet derzeit spezialisierte automatisierte Module für die Locherkennung, Schweißpunktprüfung, Bolzenprüfung, Lageerkennung und Anwesenheitsprüfung.
Kann die automatisierte visuelle Inspektion menschliche Prüfer vollständig ersetzen?
Für spezifische, klar definierte Inspektionsaufgaben bei gleichbleibender, hoher Produktionsstückzahl können automatisierte Systeme menschliche Prüfer für diese spezifischen Aufgaben wirksam ersetzen. Ein vollständiger Ersatz der menschlichen Inspektion bei allen Qualitätsaktivitäten in der komplexen Fertigung ist mit der aktuellen Technologie nicht realistisch. Menschliche Prüfer behalten strukturelle Vorteile bei Flexibilität, kontextbezogenem Urteilsvermögen, dem Erkennen neuartiger Defekte und der Inspektion komplexer 3D-Baugruppen. Das praxisnahe Modell ist die Ergänzung statt des Ersatzes: Aufgaben, die sich am besten für die Konsistenz und Geschwindigkeit von Maschinen eignen, werden automatisiert, während die menschliche Inspektion auf Aufgaben gelenkt wird, die tatsächlich Urteilsvermögen erfordern.
Wie genau ist die automatisierte optische Inspektion im Vergleich zur manuellen Inspektion?
Die Genauigkeit hängt vom Prüfobjekt, der Bildqualität, der Beleuchtung, den Trainingsdaten, Prozessschwankungen und der Systemvalidierung ab. Die automatisierte Sichtprüfung kann bei gut definierten und repetitiven Prüfaufgaben eine gleichbleibende Leistung erbringen, während menschliche Prüfer bei neuartigen, mehrdeutigen oder stark kontextabhängigen Situationen Vorteile behalten. Der geeignetste Ansatz hängt von der jeweiligen Qualitätskontrollaufgabe ab.
Welche Branchen profitieren am meisten von der automatisierten Sichtprüfung?
Die automatisierte Sichtprüfung bietet den höchsten Nutzen in Branchen mit hohem Produktionsvolumen, engen Qualitätstoleranzen, niedrigen akzeptierten Fehlerausbruchsraten und erheblichen Kostenfolgen durch Fehlerausbrüche. Dazu gehören die Automobilindustrie (Karosserieteile, Stanzteile, Zierteile aus Kunststoff, Antriebskomponenten), die Elektronik- und Halbleiterindustrie (Leiterplattenprüfung, Bauteilplatzierung, Lötqualität), Medizingeräte (visuelle Integrität, Maßhaltigkeit, Etikettengenauigkeit), Konsumgüter (Etikettenprüfung, Füllstand, Siegelintegrität), die Luft- und Raumfahrt (Oberflächengüte, Integrität von Befestigungselementen) sowie die Präzisionsbearbeitung (Oberflächengüte, Maßhaltigkeit).
Wie hoch ist der ROI der Einführung einer automatisierten Sichtprüfung?
Der ROI variiert je nach Anwendung erheblich. Zu den Hauptfaktoren gehören das Prüfvolumen, der aktuelle Arbeitsaufwand, Fehler- und Nacharbeitskosten, die Kosten von Fehlerabgüngen beim Kunden, die Implementierungsanforderungen sowie der erforderliche Automatisierungsgrad. Eine nützliche ROI-Bewertung sollte die aktuellen Prüfkosten und Qualitätsverluste mit der erwarteten Reduzierung des manuellen Aufwands, der Nacharbeiten, der Fehlerabgänge und der Dokumentationszeit vergleichen.