Werkzeug- und Formen-Verkaufskontrolle mit Augmented Reality
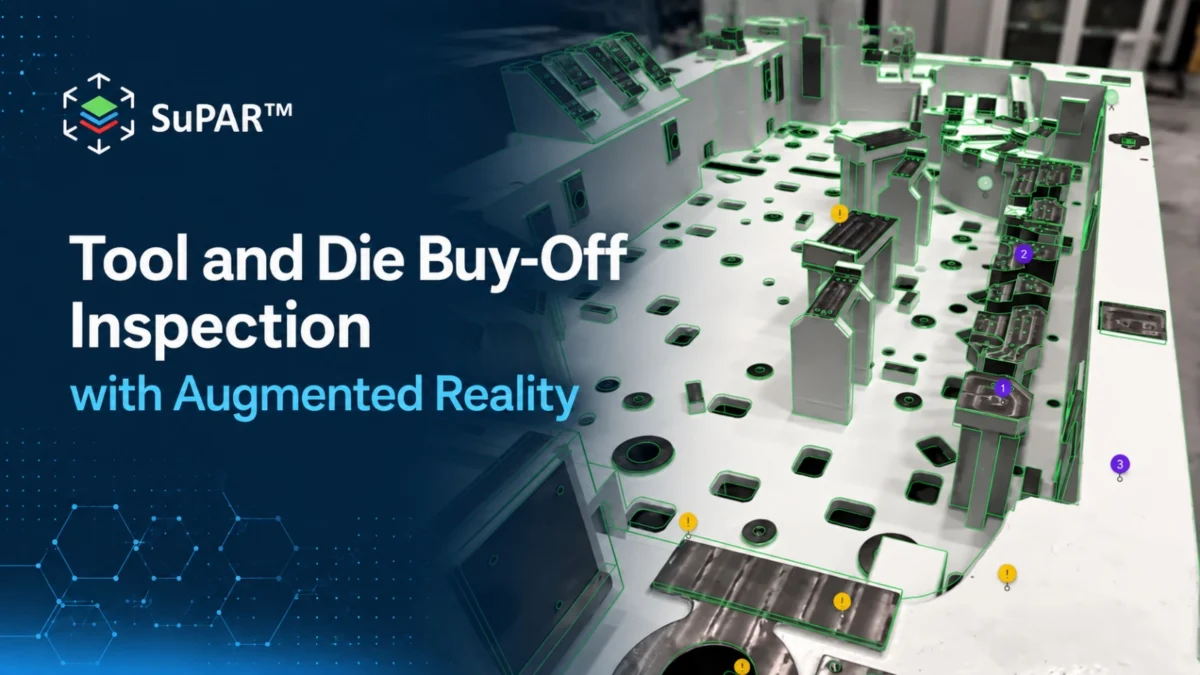
Die Werkzeug-und-Formkörper-Überprüfung mit Augmented Reality ist die Überprüfung der Konstruktion und der Auslegung eines Werkzeugs, indem seine CAD-Daten auf dem physischen Werkzeug aufgelegt werden. Auf diese Weise können während der Testphase und beim Übergabeprozess die gewünschte Montage und die tatsächliche Montage miteinander verglichen werden. Einfügeelemente, Nocken, Polster, Sensoren und Stifte werden anhand festgelegter Kontrollpunkte überprüft, die an dem Werkzeug selbst angebracht sind, anstatt anhand einer mit dem Werkzeug zusammengefügten Zeichnung.
Der Kauf eines neuen Werkzeugs ist einer der kostspieligsten Schritte in einem Stanzprogramm. Das Werkzeug steht auf einer Presse, mehrere Personen aus verschiedenen Organisationen stehen um das Werkzeug herum, und jede ungelöste Frage führt zu einer weiteren Testphase. Ein großer Teil dieser Fragen ist überhaupt nicht dimensionell. Es geht um die Frage, ob das Werkzeug den Vorgaben entspricht.
Was ist Tool- und Werkzeugauslagerung?
Der Werkzeug- und Formkauf ist der formale Annahmeprozess, in dem ein Stanzwerkzeug von dem Werkzeughersteller an die Produktionsorganisation oder von einem Lieferanten an einen OEM übergeben wird. Er bestätigt, dass das Werkzeug akzeptable Teile produziert und dass das Werkzeug selbst vollständig, sicher und nach dem veröffentlichten Design hergestellt ist.
Der Prozess vereint in der Regel mehrere Schritte. Während der Probelauf wird die Form auf einer Presse gedrückt, Platten werden hergestellt und evaluiert, das Werkzeug wird inspiziert, Erkenntnisse werden festgehalten und die Liste der offenen Artikel wird in mehreren Schritten bearbeitet, bis die verantwortlichen Personen zustimmen.
Zwei verschiedene Arten von Fragen laufen im gesamten Prozess parallel. Eine betrifft das Prüfgerät: Ist das gefräste Bauteil innerhalb der Spezifikation? Die andere bezieht sich auf das Werkzeug: Ist die Form so zusammengesetzt und konfiguriert, wie es im Design angegeben ist? Die erste erfordert Messung. Die zweite besteht in einer visuellen Konfigurationsprüfung anhand von CAD-Daten, die darauf abzielt, festzustellen, ob definierte Bauteile vorhanden sind, richtig ausgerichtet und in den erwarteten Bereichen sichtbar positioniert sind. Hier kommt die AR-basierte Visualisierung ins Spiel.
Was wird während des Testversuchs überprüft?
Die Testaktivität lässt sich ziemlich klar in zwei Gruppen unterteilen.
Panel-kontrollierte Prüfungen, die bewerten, was die Würfel produzieren:
- Dimensionale Übereinstimmung des gestanzten Plattenrahmens mit der Spezifikation
- Oberflächenbeschaffenheit, einschließlich Risse, Falten und Konturlinien
- Ansprechen und Kontaktelement zwischen Ober- und Unterteil
- Verhalten bei der Rückfederung und Zustand der Schnittlinie
Werkzeugbasierte Kontrollen, die die Würfel selbst bewerten:
- Anwesenheit und Position der Einlagen, Nocken, Dichtungen und Halter
- Korrekte Montage von Gasfedern, Zapfen und Halterungen
- Sensor- und Detektoreinrichtungen an den vorgesehenen Standorten installiert
- Korrekte Handgeschicklichkeit und variante Konfiguration
- Komplettheit im Vergleich zur veröffentlichten Stempelmontage
Die erste Gruppe gehört zur Messtechnik und zu erfahrenen Testpersonalen. Die zweite Gruppe besteht aus visuellen Vergleichen von Anwesenheit, Position und Abwesenheit gegenüber bestehenden CAD-Daten, die während des gesamten Testprozesses wiederholt durchgeführt werden. Es ist diese Gruppe, die die visuelle Inspektion auf Basis von AR unterstützen kann.
Warum dauern die Kauf-Off-Zyklen so lange?
Das Kaufversprechen hält selten an einem einzigen schwerwiegenden Problem fest. Es sammelt sich an. Ein Kolben ist in falscher Ausrichtung montiert, ein Sensorkrager fehlt, ein Inlay aus einer früheren Revision ist noch an Ort und Stelle, und jeder dieser Teile benötigt eine Längenausgleichsschaltung, bevor jemand eine Abweichung nachweisen kann.
Ein Teil der Schwierigkeit liegt in der Interpretation. Die Montageanordnungen sind komplex, und die Bestätigung einer Komponente anhand eines 2D-Drucks während des Standes vor einem Pressen ist langwierig und leicht zu missachten, insbesondere für Mitarbeiter, die das Werkzeug nicht selbst konstruiert haben. Teil der Schwierigkeit liegt in der Organisation. Die Testphase findet oft an einem Standort des Lieferanten statt, wobei die Mitarbeiter nur begrenzte Erfahrung mit dem Design und nur eingeschränkten Zugang zum Engineering-System haben.
AR kann bei der Interpretationsphase helfen. Wenn die freigegebene Bauteildimensionierung auf das physische Werkzeug übertragen wird, können die Bediener definierte Komponenten direkt mit der CAD-Referenz vergleichen und so die Notwendigkeit reduzieren, separate 2D-Zeichnungen am Pressen zu interpretieren. Gleiches Referenzmaterial kann an jedem Ort verwendet werden, an dem das Werkzeug eingesetzt wird.
Wie wird die Pressevalidierung heute dokumentiert?
Die Dokumentation bei einem Testlauf erfolgt in der Regel improvisiert. Fotografien werden mit einem Handy aufgenommen, Zeichnungen werden mit einem Stift markiert, die Ergebnisse werden in eine Tabellenkalkulation eingetragen, und die Liste der offenen Artikel wird per E-Mail zwischen den Arbeitsgängen verteilt.
Dies führt zu drei wiederkehrenden Problemen. Die Ergebnisse werden nicht zuverlässig mit einer Referenzversion verknüpft, sodass unklar ist, gegen welche Revision ein Kommentar gemacht wurde. Die Beweislage wird von den Ergebnissen getrennt, weshalb Fotos und Kommentare später noch manuell zusammengeführt werden müssen. Und die Vergleiche zwischen Loops sind manuell, was es erschwert, zu zeigen, dass ein zuvor gelöschter Beitrag tatsächlich geschlossen wurde.
All dies ist keine Leistungsschwäche. Es ist die Folge der Tatsache, dass das Referenzobjekt und das Messgerät an unterschiedlichen Orten stehen als ob es ein Werkzeug wäre.
Wie kann AR die Kaufverträge unterstützen?
Die Vorbereitung erfolgt, bevor das Werkzeug in die Presse gelangt. Die freigegebene CAD-Datei wird in die SuPAR Composer, wo das Tooling- oder Qualitätsteam Inspektionskontrollpunkte für die wichtigsten Komponenten definiert und visuelle Anmerkungen hinzufügt, die die Verwechslung bei der Konfiguration verhindern. Das Ergebnis ist eine wiederverwendbare Inspektionsvorlage, die speziell für die überprüfte Dientypologie erstellt wurde.
Bei der Presse wird die Vorlage geöffnet. SuPAR App. Die nominelle Geometrie der Werkzeugmaschine wird auf das physische Werkzeug übertragen, und der Bediener durchläuft die Kontrollpunkte in der Reihenfolge, wodurch die Identifizierung fehlender, zusätzlichen oder unebenen Komponenten erleichtert wird, ohne dass eine Werkzeugzeichnung am Maschinenbedienfeld interpretiert werden muss.
In dieser Umgebung spielen zwei Aspekte eine Rolle: Zum einen die Offline-Funktionalität, da Werkstätten und Testbereiche für Lieferanten oft nur eine begrenzte Verbindung haben. Zum anderen die Wiederverwendung von Vorlagen, da die gleiche strukturierte Prüfablaufsequenz über die verschiedenen Testaktivitäten hinweg konsistent angewendet werden kann und somit die Abhängigkeit von individueller Interpretation verringert wird.
Die Ausrichtung hängt von der Werkzeugoberfläche, deren Oberfläche, den verfügbaren geometrischen Merkmalen und der Beleuchtung beim Pressen ab; daher ist die Ausrichtung beim Einsatz dieser Technik besonders zu beachten.
Was sollte eine Kaufempfehlung für Dielen enthalten?
Eine Überprüfungskontrollliste für Werkzeuge und Formen, die mit einer AR-Vorlage funktioniert, umfasst in der Regel Folgendes:
- Referenzkontext. Die Konfiguration oder die Revision der Druckform, die als Prüferreferenz verwendet wird, müssen eindeutig gekennzeichnet werden.
- Kontrollen der Anwesenheit der Komponenten. Benannte Punkte werden angegeben, anstatt eine allgemeine Anweisung zur Prüfung des Werkzeugs.
- Handverstellung und Variantenbestätigung. Ein deutliches Schritt voraus, da Werkzeuge und Programmvarianten für die linke und rechte Hand häufig zu Verwirrungen führen können.
- Sensor- und Detektionshardware. Artikel, die leicht zu übersehen sind und nur schwer zu erkennen sind, sobald das Werkzeug geschlossen ist.
- Prüfungsidentifikation. Erfassen Sie, zu welcher Testphase oder Aktivität die Inspektion gehört.
- Zeugenaussagen, die während der Überprüfung erhoben wurden. Die Ergebnisse und die Fotos wurden am Kontrollpunkt aufgenommen, nicht später rekonstruiert.
- Verfolgung von offenen Artikeln. Ungelöste Ergebnisse können mithilfe des bestehenden Qualitäts- oder Projekt-Workflows der Organisation verwaltet werden.
Der organisatorische Teil besteht darin, zu vereinbaren, wer welches Objekt besitzt. Der technische Teil kann wiederholt werden, sobald die Vorlage existiert.
Was kann die AR-Inspektion nicht auf Druckformen überprüfen?
Diese Grenze ist vor einem Piloten ausdrücklich zu erwähnen, da die Beziehung zu der Messtechnik eng ist und die Unterscheidung leicht verwirrend werden kann.
Die AR-Visuelle Inspektion unterstützt die visuelle Überprüfung der Anwesenheit, Position und Abwesenheit von Komponenten anhand einer digitalen Referenz. Sie misst die Dichtfläche nicht, bewertet Toleranzen oder liefert nicht Maßwerte für ein gestanztes Blech. Die Qualitätskontrolle von Blechen bleibt Aufgabe der Koordinatenmessmaschinen, optischer Abtastung und der Spezifikation, die das Bauteil regelt.
Es wird außerdem nicht die Anhaftung oder den Kontakt zwischen den Hälften der Stempelteile evaluiert. Diese Bewertung hängt vom physischen Kontaktverhalten unter Belastung ab und wird von erfahrenen Mitarbeitern aus dem Werkzeug gelesen, nicht über eine Overlay-Technik. Die Materialbeschaffenheit, Härte, Oberflächenbearbeitung, Presskraft und die Zeitsteuerung fallen ebenfalls nicht in den Rahmen der Analyse.
Was AR beiträgt, ist eine strukturiertere und konsistente Möglichkeit zur Bewertung der Vollständigkeit und der Konfiguration im Vergleich zum CAD-Referenzmodell.
Häufig gestellte Fragen
Was ist der Unterschied zwischen dem Testversuch und dem Kaufvertrag?
Der Testlauf ist der iterative Prozess der Ausführung des Tools, der Erstellung von Berichten und der Korrektur von Problemen. Der Kaufvertrag ist die formale Annahme am Ende dieses Prozesses, bei dem das Tool und seine Dokumentation übergeben werden. Der Testlauf kann viele Phasen umfassen. Der Kaufvertrag kommt erst zustande, wenn die Liste der offenen Aufgaben geschlossen wird.
Wer genehmigt den Kauf eines Werkzeugs und einer Werkzeugform?
Die Endabnahme umfasst normalerweise den Werkzeughersteller, die Produktions- oder Presswerkstatt und einen Qualitätsbeauftragten; der Kunde ist dabei ebenfalls beteiligt, wenn das Werkzeug extern geliefert wird. Die genaue Zusammensetzung variiert je nach Unternehmen und je nachdem, ob das Werkzeug in-house oder als Einzelanfertigung hergestellt wird.
Kann AR die dimensionale Stanzfertigung ersetzen?
Nein. Die AR-Visualinspektion unterstützt die Überprüfung der Anwesenheit, Position und Abwesenheit von Werkzeugkomponenten im Vergleich zu CAD. Die dimensionale Qualifizierung der Werkzeugoberfläche und der Stanzplatte erfordert Messgeräte und bleibt eine separate Aktivität. Beide Aufgaben adressieren unterschiedliche Fragen und werden nebeneinander eingesetzt.
Wie werden die Ergebnisse der Instandhaltung erfasst?
Mit einer AR-Vorlage werden die Ergebnisse während der Inspektion am Kontrollpunkt erfasst, einschließlich Ergebnis und Foto, und können in Formaten wie PDF, Excel, Word oder 3D exportiert werden. Die digitale Aufzeichnung bewahrt die Inspeurendergebnisse zusammen mit dem Kontrollpunktkontext, was die Überprüfung der Ergebnisse über die Zeit hinweg für ein Tool einfacher machen kann.
Was verursacht wiederholte Testläufe mit dem Testwerkzeug?
Loops werden aus einer Reihe von Gründen wiederholt, darunter Panel-Probleme, die eine erneute Überarbeitung erfordern, ungeklärte offene Aufgaben und Konfigurationsfehler wie ein fehlendes Sensor oder ein Insert aus einer ersatzten Revision. In letzterem Fall dient eine strukturierte visuelle Konfigurationsprüfung.
Meta-Titel: Werkzeug- und Formen-Verkaufskontrolle mit Augmented Reality Meta-Beschreibung: Wie die AR-Overlay-Technologie beim Testen und Kauf der Produkte Unterstützung bei der Konstruktions- und Konfigurationsprüfung bietet und wo die Maßanfertigung weiterhin getrennt durchgeführt wird. Slug: werkzeug-und-formbeschaffung-mit-inspektion-durch-augmented-reality Schwerpunkt-Schlüsselwörter: Die Inspektion Sekundäre Schlüsselwörter: Werkzeug- und Forminspektion, Werkzeug- und Formkauf, Formkaufinspektion, AR-Formkaufinspektion, Augmented Reality-Werkzeuginspektion, Werkzeugprüfung, Formversuchsinspektion Format-Tag: führer